

公司新闻首页 > 新闻中心 > 公司新闻

药用铝箔袋入厂时应重点关注性能有哪些?
以下内容来自华印软包装 微信公众订阅号:rb3602000 【摘要】药包装用铝箔性能要求较高,软包厂在要用铝箔入厂时,该重点关注哪些性能,以确保药包装的品质? 【正文】 一、阻隔性 对环境中水蒸气、氧气的阻隔性——通过水蒸气透过量、氧气透过量试验进行验证,防止因铝箔自身的缺陷导致其阻隔性较差...
印刷行业职业培训热背后的冷境遇
近几年,全国印刷行业职业技能大赛的召开让很多业内人士开始关注到职业技能培训这一问题,在众多印刷高技能人才脱颖而出的另一面,是行业各个领域技术人才的匮乏。我们能看到,这几年,每年春节之后都会出现"用工荒"。而更为严重的是,"印刷人才荒"充斥印刷行业的全年发展。 如何才能解决印刷行业的技术人才问题?在当前的社会条件下...

包装袋和包装膜凹版印刷浅网拉丝故障的排除!
拉丝是包装袋和包装膜凹版印刷中经常遇到的问题之一,涉及到凹印机、印版滚筒、刮墨刀、印刷环境、油墨等诸多因素,如处理不当将影响生产和质量。 拉丝又叫拉线、起线,当油墨性能和油墨显色程度不同时,其表现程度也不同,一般黑、青、品红的拉丝现象比较明显,且一般出现在大面积的浅网上。 常见的拉丝主要分为:浅网位置...
高性能粘合树脂——牢靠™(Nucrel®)AE
概述 软性复合包装材料在食品、药品及其他领域中的应用已经有了五十年的历史。除了共挤出复合工艺外,挤出复合工艺和干法复合工艺是生产这种材料的主要方法。但人无完人,金无足赤,这两种工艺在某些方面也存在着明显的不足。例如,在挤出复合工艺中,LDPE与铝箔往往粘结不牢;在干法复合工艺中,常常发生铝箔龟裂或因残留溶剂太多而...
干式复合膜技术问答
1.干式复合机上涂布辊是否影响圆周张力? 答:如果粘合剂为溶剂型,若上胶辊与载胶辊转的方向一致,是不影响张力的。若上胶辊与载胶辊的方向相反,则两个辊与辊之间起润滑作用,车速和张力也不受影响。 如果粘合剂为非溶剂型,胶的粘度大,如上胶辊与载胶辊的方向相反,会影响车速和张力,张力会增大,因此速度要大一些,如...

包装膜和包装袋印刷使用的水性油墨的应用现状和发展慢原因
水性油墨应用主要以柔性版印刷和凹版印刷为主。目前国内水性凹印油墨在包装纸、纸盒等纸的产品印刷中已经很广泛,这是由于纸制品蒸发干燥和吸收干燥较好的缘 故。水性油墨应用于柔版印刷目前在国内发展中也很快,水性油墨在柔印中占的比例与日俱增。但水性凹版油墨应用于塑料薄膜印刷国内尚处于起步阶段,我认为主 要原因是: 1、由于...

易撕包装膜,让你的咖啡包装瞬间高大上
咖啡,众所周知,是现在与茶、可可同为流行于世界的三大饮料之一。每当工作犯困之际,人们总会想到泡一杯咖啡喝下,提提神;休息日与友人在各大商城之间辗转乏累之际,找一家咖啡店要上一杯咖啡静坐休息,还能舒缓身心;而早起要想从起床气中醒来,一般要做两件事,其一,是吃早餐;那么其二,就是准备一杯咖啡。食物填满胃,咖啡因唤醒困倦的神...

盘点包装膜印刷中使用干式复合机的优缺点,最大优势原来是……
【摘要】包装膜印刷中复合的方式有很多种,常见的复合工艺有干式复合:溶剂型、无溶剂型。干式复合的溶剂型粘合剂又分为脂溶性溶剂和水溶性溶剂,当然水溶性在环保节能、健康方面相比脂溶性溶剂要先进很多。包装膜印刷中使用干式复合机的优势:1、适用于各种基材薄膜,基材选择自由度高,可生产出各种性能的复合膜,如耐热、耐油、...
达因笔怎么用?达因水的配比如何定?为你一一揭秘
【摘要】印刷中有很多地方需要测试薄膜的表面达因值,或者说是电晕值,来确定印刷出来的薄膜是否符合标准,但是有很多印刷厂商不知道如何去确定哪种达因笔好,或者如何去测试这个达因值,下面是某行业人士提供的个人意见,与行业人士做交流参考。 【正文】 达因笔的概念和性能介绍 达因笔(又叫表面张力测试笔,电晕笔,塑料薄膜...
惊慌!凹印70%以上的故障都出在这两个地方
【引言】刮刀,可以说凹版印刷中有70%以上的故障是在刮刀与版辊之间发生的。那么,刮刀故障的主要表现在哪些方面?今天小编就来简单地整理一下。 【正文】 1、刮刀线 现象:在印刷物、非画线部分出现无关的长线。 原因:刮刀和版辊之间有夹杂异物的纹状污线产生,或者刮刀研磨不良、损坏。细的浓线:有坚硬的夹杂物,造...

铝箔袋的生产质量检验小技巧
铝箔袋有着良好的稳定性和金属光泽,以及诸多良好的包装性能,外观美观大方,夺人眼球,被广泛的应用于生活中各行各业的产品包装。铝箔袋包装作为包装制品的一种,产品保护作用无疑是铝箔袋应具备的基础功能之一,在生产质量上应严格重视,避免生产出的铝箔袋出现各种各样的质量问题,并出现在市场中。而相对应的,铝箔袋的生产质量检验也极为重...
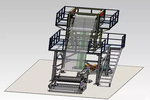
吹膜机运行各个阶段温度怎么设定?
根据塑料的熔融理论,吹塑薄膜的挤出机螺杆共分三段:加料段、熔融段、均化段。在加料段末端,进入熔融段开始时,根据熔融理论,它的温度应是粘流温度。各种吹膜树脂粘流温度分别为PP:164-175℃,PE:105-135℃,PA:195-210℃。加料段温度要求 在加料段入口,希望温度低一些,防止树脂粘流堵死进料口,另外,...