

公司新闻首页 > 新闻中心 > 公司新闻
软包装生产中的静电控制方法
长 久以来,静电都是软包装生产中的棘手问题之一。而且,随着合成材料和高速加工机械的普及,软包装生产中的静电问题越来越突出。静电的危害相当大,一方面, 在高速印刷过程中,产生的静电越来越多,大卷彩膜内积累的静电荷可达上千伏,此时若操作者接触到便会受到电击,非常危险。另一方面,静电还会给印刷生产带...
浅析凹版印刷机张力控制的原理
食 品、药品、服装、衣料、香烟等包装所使用纸、玻璃纸、塑料薄膜、铝箔等,其自身特点,多使用凹版轮转印刷机印刷。近年来印刷多样化及印刷高速化,特别是下 道工序设备对尺寸精度要求,以及为节约材料,提高成品率等。张力控制方法被广泛利用。当前国外对张力控制利用上已趋于成熟,使用非常普遍。 张力控制...
包装饮用水有添加剂 必须标明
国家卫计委日前出台了《食品安全国家标准包装饮用水》(gb19298-2014)。据悉,此次发布的包装饮用水新国标是强制性标准,自2015年5月24日起实施。部分标准将于2016年1月1日起实施。 此 次新国标明确规定,包装饮用水名称只有“饮用纯净水”“天然矿泉水”和“其他饮用水”三大类。在“其他饮用...
凹版印刷中张力的控制
凹 印的核心部门是张力控制,这里所说的凹印主要是指轮转凹印,由于单张纸凹印不存在张力控制。单张纸凹印同单张纸胶印一样,主要依赖叼牙来叼纸,然后在前规 和侧规的作用下定位,在印刷的瞬时纸张是静止的。而轮转凹印则不同,承印材料以一个不乱的速度向前递进,橡胶压辊按同步速度对承印材料加压,这两个运动在...
LDPE吹塑薄膜常见两大故障及解决方法
【摘要】本文总结了低密度聚乙烯(LDPE)吹塑薄膜常见两种故障的原因及解决方案。 【正文】 一、薄膜太粘,开口性差 故障原因: 1、树脂原料型号不对,不是吹膜级的低密度聚乙烯树脂粒子,其中不含开口剂或者开口剂的含量偏低; 2、熔融树脂的温度太高,流动性太大; 3、吹胀比太大,造成薄膜的开口性变差...

蒸煮包装袋的结构与胶粘剂的应用
复 合软包装材料的结构及功能设计是整个复合软包装生产工艺中的灵魂,是生产软包装的前提条件,合理的结构设计是成本、性能、加工的综合平衡。在设计中,我们 应优先考虑后续包装的需求,再考虑自身的加工需求,进一步要求基材厂商的配合,做好综合平衡,达到性价比最高,接下就谈谈蒸煮袋包装的结构设计分析。 一...
谈谈异形袋的袋型设计
市场需求 超市的普及,商品流通量的增加,为广大消费者的生活和购物带来了越来越多的便利,但同时也对各种商品生产商提出了挑战,即如何才能使自己的商品在市场中脱颖而出,更好地吸引消费者呢? 研 究表明,消费者74%的购买行为是当场决定的一种情绪化行为。相信很多人都有过这样的购物经历:在超市购物之后,结账时往...
印刷版工中要求最严的技术你会吗?
【摘要】无论做出的原版如何好或者数字制版的数据如何精确,若不能制出高精度的印版滚筒,仍无法保证印刷品的质量。在这方面凹版可以说是各种印刷版工中要求最严格的。下面为大家介绍滚筒的制作工序。 【正文】 1、滚筒基体的制作 滚筒基体的材料一般为钢管,原因是钢管价格低且坚固牢实。重量从10千克(包装凹印)到几百千克...
新兴市场塑料软包装需求将迅速增长
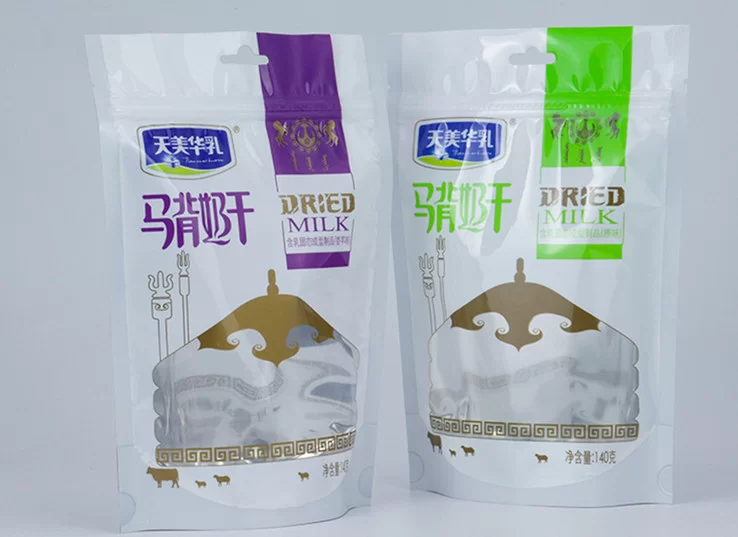
据一份最新报告显示,15个新兴软包装市场发展相当迅速,目前占全球需求的20%以上。 PCI薄膜咨询公司发布的研究报告总结道,在过去五年,这15个市场的成长速度比全球平均速度高出两倍。 很多公司受益于这一市场增长,并认为未来几年内将会为其带来更多新的发展机会。 PCI这份名为“至2019年新兴软包...
塑料薄膜几大常见质量问题竟都跟它有关,必须重视!
【引言】在塑料印刷中,油墨印刷黏度的控制非常关键。因为,它与颜料的转移、脏版、印品光泽度、墨层牢固度、静电等绝大多数质量问题都有着极大的关系,严重影响印品的成品率。 【正文】 1、油墨印刷黏度与颜料转移效果 实 践证明,凹印时颜料转移效果的好坏主要跟油墨的印刷黏度有关。油墨印刷黏度有一定的范围,在这个范围内...

立白洗衣粉对包装袋的质量要求是这样,你能一一做到吗?
【摘要】洗衣粉对软包袋的应用不亚于部分食品,每年都有很大的包装袋采购量。那么,洗衣粉的包装袋结构如何?知名品牌立白对其洗衣粉包装袋的质量有何要求? 【正文】 洗衣粉包装袋的结构 洗衣粉包装袋具有层状结构,所述层状结构中至少包含直接共挤复合并相邻设置的、其主要成份分别是互不相容的两种塑料树脂中的一种的第一膜层...

有哪种因素会导致干复出现气泡?
涂布量不足产生的气泡 涂布量不足是个相对的概念。复合不印刷的透明膜,涂布量1.8 克~2.2克就够了,复合印刷膜最好在2.8 克以上。 决定涂布量时不但要考虑剥离强度,还要顾及涂布的流平性。而流平性还与是否采用匀胶辊,基材、胶黏剂的表面张力,工作液的黏度等有关。综合条件好的,涂布量可适...